JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
Gå gjennom nesten hvilken som helst metallfabrikasjonsbutikk, og du vil høre den samme samtalen. En ny delform kommer, terningen må kuttes om, og pressen står stille mens alle venter. Laserblanking-teknologien vokste ut av akkurat den frustrasjonen. I stedet for at en herdet dyse treffer et ark, sporer en fokusert laserstråle omrisset av emnet, etter en bane som er lagret i programvaren. Endre tegningen, endre programmet, og neste tomme vises i løpet av minutter i stedet for uker. For produsenter som jobber fra coil, har ideen modnet til noe større: komplette linjer som vikles ut, nivellerer, kutter og stables uten en press hvor som helst i prosessen.
Hvordan Laser Blanking-teknologi skiller seg fra Die Blanking
Begge metodene gjør flatt materiale til et formet emne. Fysikken kunne imidlertid neppe vært mer forskjellig, og den forskjellen former hver avgjørelse som følger.
En blanking-dyse er et presisjonsskjæreverktøy bygget for én kontur. Den er rask, den kan repeteres, og når den først er i gang, er kostnaden per del svært lav. Det den ikke kan gjøre er å ombestemme seg. Hver ny geometri betyr nytt verktøy, ny prøvetid og en ny runde med pressetuning. På langvarige programmer med stabilt design gir den handelen fortsatt mening.
Laserblanking fungerer omvendt. Det er ikke noe verktøy å bygge, bare et skjæreprogram å laste. Ingeniører kan bytte mellom et aluminiumspanel og en høyfast stålbrakett innenfor samme skift, og prototyper kan kjøre på samme utstyr som produksjonsdeler. Avveiningene er også forskjellige: gjennomstrømning avhenger av kuttelengde i stedet for slaghastighet, og materialtykkelse blir en reell begrensning snarere enn en detalj.
- Verktøykostnaden skifter fra en form per del til et program per del.
- Omstilling måles i minutter, ikke uker.
- Kantkvalitet avhenger av fokus, gass og hastighet i stedet for dyseklaring.
- Svært høye volumer favoriserer fortsatt en velbygd dyse.
Inne i en spolematet laserblankingslinje
Det meste av laserblanking i produksjon i dag er ikke flatt ark matet for hånd. Det starter med en spole, og utstyret rundt laseren gjør det meste av jobben.
Spolehåndtering, nivellering og mating
En stål- eller aluminiumsspole kommer viklet tett og bærer påkjenninger som er låst inn fra rulle. Å mate det materialet rett inn i en laser ville være en feil. En spolematet laserblankinglinje starter derfor med en decoiler, passerer stripen gjennom en presisjonsniveller, og leverer den først til skjærestasjonen. Utjevneren gjør mer enn å flate overflaten. Den frigjør indre spenninger slik at listen forblir flat etter kutting, noe som betyr noe fordi et emne som springer ut av form etter at bjelken har passert ikke kan fikses senere.
Skjærehodet, hekking og materialutbytte
Laserhodet beveger seg over stripen mens materialet indekserer eller beveger seg kontinuerlig gjennom skjæresonen. Fordi strålen følger et program i stedet for en formkontur, kan emner settes tett mot hverandre. Det er der en stor del av besparelsene kommer fra. Tradisjonell flatbed laserblanking begynner vanligvis med rektangulære emner, som kan etterlate omtrent 2,4 tommer skrap på hver side før emnet til og med kuttes. Coil-matet hekking fjerner mye av det avfallet og lar den samme coilen produsere flere ferdige deler.
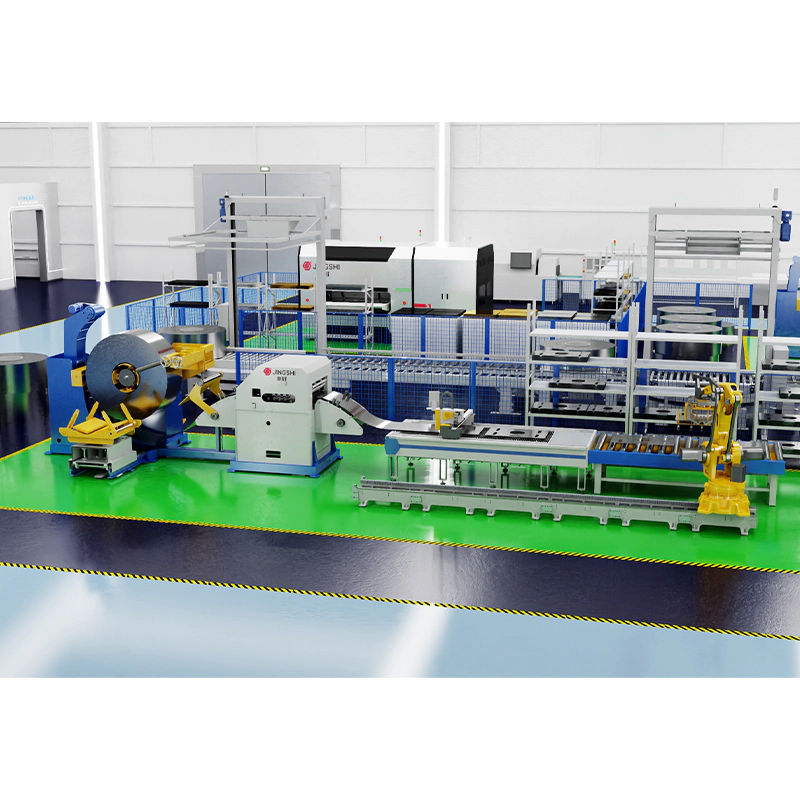 Coil-Fed Decoiling Leveling Laser Blanking Line Integrert spolematet system kombinerer avspoling, presisjonsnivellering, servomating, laserskjæring og automatisk stabling for å gjøre nestede spoleplaner om til ferdige emner. Se produkt →
Stabling og delhåndtering
Etter kutting skilles emnene og stables, ofte med en robot eller en portal som løfter dem fri av linjen. Skjelettskrot vikles eller kuttes og sendes til gjenvinning. Jo jevnere denne enden av linjen går, jo mer blir laserens hastighet faktisk omsatt til utgang.
Hvorfor utjevningskvalitet bestemmer blank nøyaktighet
Hvis vi kunne gi ett råd til alle som spesifiserer denne typen utstyr, ville det være dette: bruk like mye tid på utjevning som du bruker på laseren. En bølget stripe endrer avstanden mellom dysen og materialet fra det ene øyeblikket til det neste, og skjærehodet får aldri den stabile fokale avstanden den trenger. Resultatet er inkonsekvent snittbredde, slagg på undersiden og kanter som varierer fra den ene enden av spolen til den andre.
Reststress er det roligere problemet. Hvis den ikke fjernes før skjæring, fordeler den seg selv på nytt i det øyeblikket omrisset er komplett, og et emne som målte perfekt flatt på bordet krølles så snart det løftes. Nedstrøms forming eller sveising bekjemper deretter en feil som ble introdusert oppstrøms. Hydrauliske nivelleringsmaskiner med nøyaktig kontrollert rullepenetrering håndterer dette stadiet riktig, og forskjellen viser seg i flatheten til det ferdige emnet i stedet for i noe spesifikasjonsark.
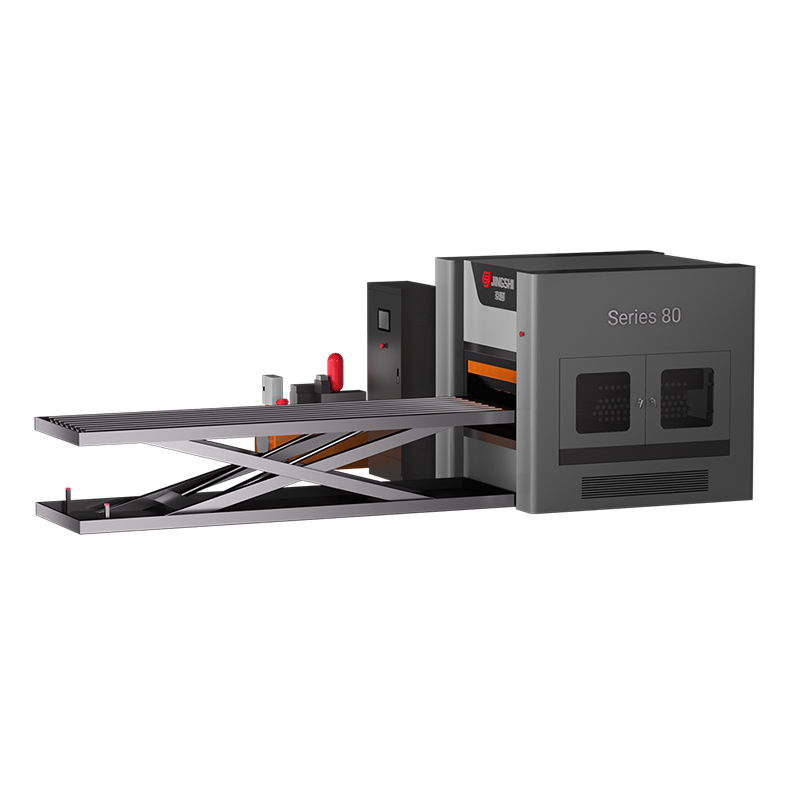
 JingShi 50-serien fire-kolonne hydraulisk presisjonsnivelleringsmaskin Hydraulisk presisjonsutjevner fjerner indre spenninger og vridninger fra middels tykke ark, og støtter flatere emner før laserskjæring eller nedstrømsforming. Se produkt →
Materialer og tykkelse: Hva strålen håndterer godt
Laserblanking er behagelig med bløtt stål, høystyrke lavlegert stål, rustfritt og aluminium. Tykkelse er der forventningene må justeres. Tynne og mellomstore målere kutter raskt og rent, mens tyngre plate bremser prosessen og skyver økonomien tilbake mot mekaniske metoder. Tabellen nedenfor er en grov guide til hvordan de tre vanlige tilnærmingene sammenlignes.
| Aspekt | dø blanking | Flatbed laserblanking | Coil-fed laser blanking |
|---|---|---|---|
| Verktøy per del | Dedikert terning | Ingen | Ingen |
| Formendring | Ny die og prøve | Nytt program | Nytt program |
| Materialutbytte | Bra på nestede formoppsett | Nedre, rektangulære emner | Høy, tett hekking |
| Kanttilstand | Skåret kant | Rengjør laserkanten | Rengjør laserkanten |
| Gjennomstrømning | Veldig høy | Moderat | Høy på tynn til middels gauge |
| Best passform | Lange, stabile programmer | Lavt volum, flatt ark | Fleksibel spoleproduksjon |
Hvor laserblankingsteknologi passer i ekte produksjon
I praksis fortjener teknikken sin plass der formene endres raskere enn verktøybudsjettene tillater. Billeverandører bruker det til karosseripaneler, strukturelle braketter og varmeskjold, der en enkelt plattform kan dele flere blanke varianter - et mønster vi ofte ser i produksjon av bil- og motorsykkeldeler . Elektriske skapprodusenter, produsenter av heiskomponenter og produsenter av apparater står overfor det samme presset: mange delenummer, moderate volumer og lite tålmodighet for verktøyets ledetider.
Tyngre industrier har sin egen versjon av spørsmålet. Når både platetykkelse og flathetstoleranse stiger, er en tykkplate-nivelleringsmaskin som jobber foran skjærestasjonen vanligvis en mer fornuftig investering enn å skyve laseren utenfor dens komfortable rekkevidde.
Beyond Blanking: The Rest of the Line
En blankingslinje er sjelden det eneste utstyret et anlegg trenger. Mange produsenter parer den med en kuttet-til-lengdelinje for klippede rektangulære deler, eller med en kombinert avspolings-, nivellerings- og stanselinje der forming følger kutting. Disse konfigurasjonene er verdt å forstå før en kjøpsbeslutning, og vi har skrevet en mer detaljert titt på spolematet laserblanking og hvordan en linje settes sammen .
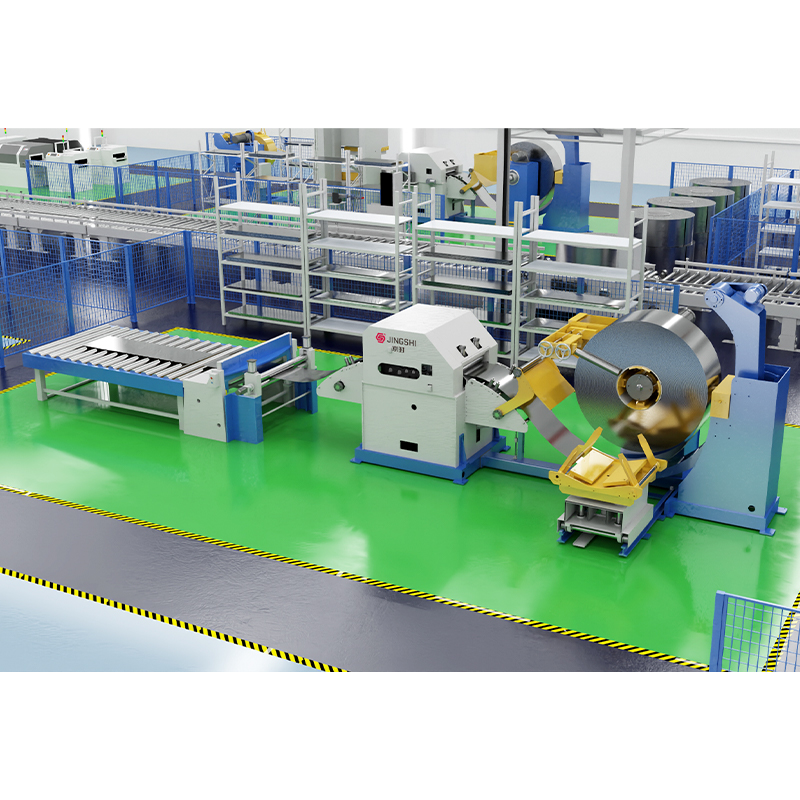 Høypresisjons decoiler Rettetangmater Cut-to-Length Line Automatisert CTL-linje kombinerer avvikling, presisjonsnivellering, servomating og høyhastighetsskjæring for nøyaktig produksjon av aluminium og rustfritt stål. Se produkt →
Spørsmål å stille før du forplikter deg
- Hvilken flathet krever produktet mitt egentlig? Nivelleringsspesifikasjonene skal følge delen, ikke maskinbrosjyren.
- Hva er det tykkeste materialet jeg realistisk sett vil kjøre i løpet av de neste fem årene?
- Hvor mange delenummer endres per år? Dette tallet, mer enn volum, avgjør om fleksibilitet lønner seg.
- Klarer linen mine spolebredder, vekter og innvendige diametere uten ekstra håndtering?
- Hva skjer med skrot og ferdige emner på slutten av linjen?
- Hvordan vil utstyret bli testet før forsendelse - med materialet mitt, eller med en standardprøve?
Det siste punktet fortjener vektlegging. Flathet og kuttkvalitet er lettest å bedømme ut fra materialet du faktisk kjører. Å teste hver maskin for plan flathet, lastatferd og støy før den forlater fabrikken er en vane vi anser som uomsettelig, fordi en linje som bare yter godt på demolager ikke har blitt bevist.
Laserblanking-teknologi er ikke en erstatning for hver press og dyse i et anlegg. Det er et annet svar på et spesifikt problem: hvordan lage emner raskt når formen stadig endrer seg og verktøybudsjettet ikke strekker til. Når utjevningstrinnet er konstruert på riktig måte og linjen er konfigurert rundt det virkelige materialet ditt, vises resultatene der de betyr noe – flatere emner, mindre skrap og en produksjonsplan som ikke lenger venter på en terning.