JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
Metallbehandlingsautomatisering beskrives vanligvis som en robothistorie, men alle som har brukt et helt skift ved siden av en spolelinje, vet at det bare er halvparten av det. Armen på slutten av linjen er sjelden problemet. Det virkelige arbeidet er å holde arket flatt, matingen konsistent og at materialet beveger seg trygt fra en stasjon til den neste, time etter time og skift etter skift.
Siden 2016 har teamet vårt i Suzhou designet, bygget og satt i drift hydrauliske presisjonsnivelleringsmaskiner, spolenivelleringslinjer og verkstedløfteutstyr for produsenter innen bildeler, presisjonsplater, heiskomponenter, landbruksmaskineri, sagblad, presisjonsstempling, profilproduksjon og elektriske applikasjoner. Vi er maskinbyggere i stedet for programvareleverandører, og vi bruker dagene våre på flathetstoleranser, matehastigheter og hydrauliske kretser. Det som følger er et praktisk syn på hvor automatisering i metallbearbeiding virkelig tjener seg.
Hva metallbearbeidingsautomatisering egentlig dekker
Det hjelper å dele emnet inn i tre lag, fordi hvert lag mislykkes på en annen måte, og hver enkelt blir vanligvis forkjempet av en annen person inne på fabrikken. Å behandle dem som ett enkelt prosjekt er der budsjetter og forventninger har en tendens til å gå galt.
Det første laget er prosesskontroll. Programmerbare kontrollere, grensesnitt for menneskelige maskiner, servoventiler og sensorer bestemmer hvor mye kraft en nivellering påfører, hvor langt en mater beveger seg frem og når linjen stopper. På en presisjonsnivelleringsmaskin er dette laget det som holder rulleposisjon, gap og trykk repeterbart fra den første delen av et skift til den siste. Når den er svak, kompenserer operatørene for hånd, og kvaliteten driver med personen som står ved panelet.
Det andre laget er materialflyt: avspoling, nivellering, mating, skjæring og stansing koblet sammen i én kontinuerlig sekvens. Automatisering her fjerner dobbel håndtering, forkorter overgangen og gjør produksjonen forutsigbar i stedet for å være avhengig av hvor raskt noen kan laste inn neste emne.
Det tredje laget er håndtering og løft, som dekker alt fra å losse en leveranse til å legge en ferdig del på en pall. Det er det minst glamorøse laget og ofte det som avgjør om en butikk kan kjøre de hastighetene maskinene er i stand til.
| Lag | Typisk utstyr | Problem den fjerner |
|---|---|---|
| Prosesskontroll | PLS, HMI, servoventiler, sensorer | Trykkdrift, gjetting, flathetsvariasjon |
| Materialflyt | Decoiler, leveler, servomater, skjær, laser | Dobbel håndtering, langsom omstilling, uforutsigbar ytelse |
| Håndtering og løfting | Jibbkraner, foldearmskraner, manipulatorer, vakuumløftere | Tretthet, overflateriper, løfteskader |
De fleste skuffende automatiseringsprosjekter vi blir bedt om å hjelpe til med har ikke sviktet i toppsjiktet. De hoppet over en av de andre, og linjen leverte aldri prisen den ble solgt på.
Hvorfor utjevning avgjør om resten av linjen fungerer
Indre stress er usynlig før det når neste prosess. En spole som ser akseptabel ut på stativet kan kutte et bredere snitt på en laser, forvrenge etter sveising, springe tilbake i en stanseform eller vise bølger når den er malt. Dette er grunnen til at automatisering som setter fart på en linje uten å kontrollere flatheten ganske enkelt produserer skrap raskere. Flathet er ikke kosmetisk; det er fundamentet resten av toleransekjeden står på.
Våre hydrauliske nivelleringsmaskiner er organisert etter arbeidet de forventes å gjøre. 40-serien er rettet mot kraftig presisjon, 50-serien bruker en fire-søylestruktur med intelligent presisjonskontroll, 60-serien er bygget for tykk plate og høy gjennomstrømning, og 80-serien tar sikte på ultrapresisjon på tung plate. Navngivningen gjenspeiler hvordan vi tenker om utvalg: materialtykkelse, delvekt og flathetsspesifikasjonen driver valget lenge før prisen gjør det.
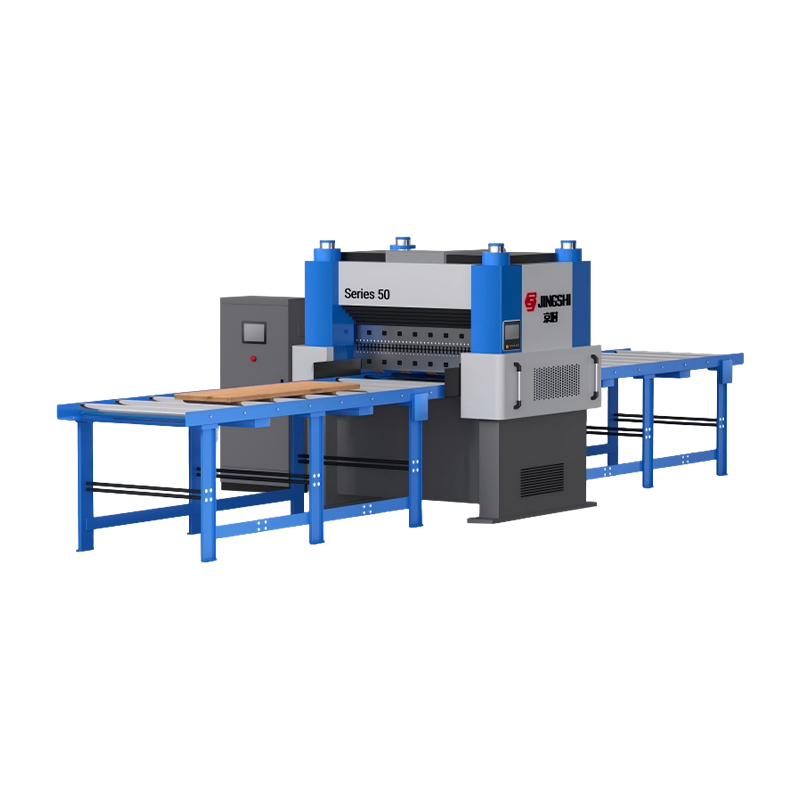 50-serien fire-kolonne hydraulisk intelligent presisjonsnivelleringsmaskin JingShi 50 Series hydraulisk nivelleringsmaskin for 0,8-5 mm metallplater. Har 4-søylers stivhet intelligent kontroll for ±0,01 mm flathet. Be om et tilbud. Se produkt →
Det som betyr noe i praksis er repeterbarhet. Oppbevaring av oppskrifter, trykkkorreksjon med lukket sløyfe og stabil hydraulisk oppførsel lar den samme jobben kjøre mandag morgen og fredag kveld med samme resultat, som er nøyaktig hva en automatisert linje nedstrøms krever.
Fra spole til ferdig del: Automatisering over hele linjen
Når utjevningen er under kontroll, er det naturlige neste trinnet å koble den til prosessene rundt den. En spolebehandlingslinje har vanligvis en av tre former. De første avspolene og nivåene spoler før laserblanking, og produserer flate emner eller ferdige profiler direkte fra spolen. Den andre spoler, utjevner og mater til en skjær for klipp i lengde, hvor nøyaktighet ved stopp og konsistens i fôret er hele spillet. Den tredje kombinerer avspoling, nivellering, servomating og stansing i ett synkronisert system.
Laserblanking-arrangementet passer butikker som ønsker å kutte ut det separate blankingstrinnet, mens en kuttet-til-lengde-konfigurasjon passer operasjoner som trenger kontrollerte lengder med en ren, flat kant. Begge er avhengig av at utjevningsmaskinen og materen er enig med hverandre, siden et flatt ark som kommer til feil øyeblikk fortsatt er en dårlig del.
For høyvolumsstansing bygger vi et tre-i-ett servomatingssystem som kobler avspoling, nivellering og mating med pressen. Servomatingen håndterer timingen, nivelleren håndterer flatheten, og pressen ser materiale som oppfører seg på samme måte ved hvert slag.
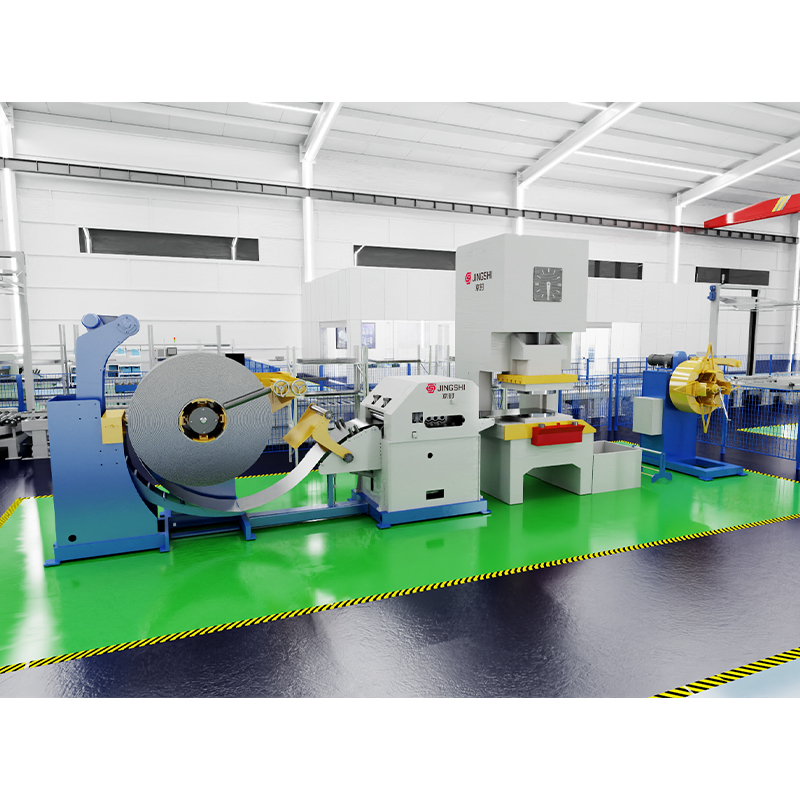 Høyhastighets decoiler Rettetener-stanselinje (3-i-1 servomatingssystem) Strømlinjeform metallstemplingsprosessen din med presisjonsautomatisering Konstruert for moderne produksjon, vår 3-i-1 decoiler rettetangmater-stanselinje integrerer ... Se produkt →
Hvis du fortsatt sammenligner konfigurasjoner, vår coil behandling linje kjøpers guide arbeider gjennom forskjellene mellom skjæring, kutt-til-lengde og pressmating, slik at du kan matche linjen til bestillingsmiksen din i stedet for til en katalogside.
The Last Meter: Håndteringsautomatisering som beskytter delen
Håndtering er der de fleste skader og de fleste riper skjer. Platemetall er vanskelig, tungt og utilgivelig, og en del som nettopp har blitt jevnet med en stram spesifikasjon kan miste den verdien i det øyeblikket den blir dratt over et stålbord eller slippes ned på en stabel.
Vi nærmer oss dette med en rekke alternativer i stedet for ett svar. Kraftassisterte manipulatorer, tilgjengelig i faste, mobile og opphengte versjoner, tar vekten av et arbeidsstykke mens operatøren har kontroll over posisjoneringen. Jibbkraner og foldearmskraner dekker faste arbeidsstasjoner og mobile løfteoppgaver. Vakuumløftere håndterer delene som aldri bør berøres for hånd, fra posemateriale og kartonger til tromler, ark og glass.
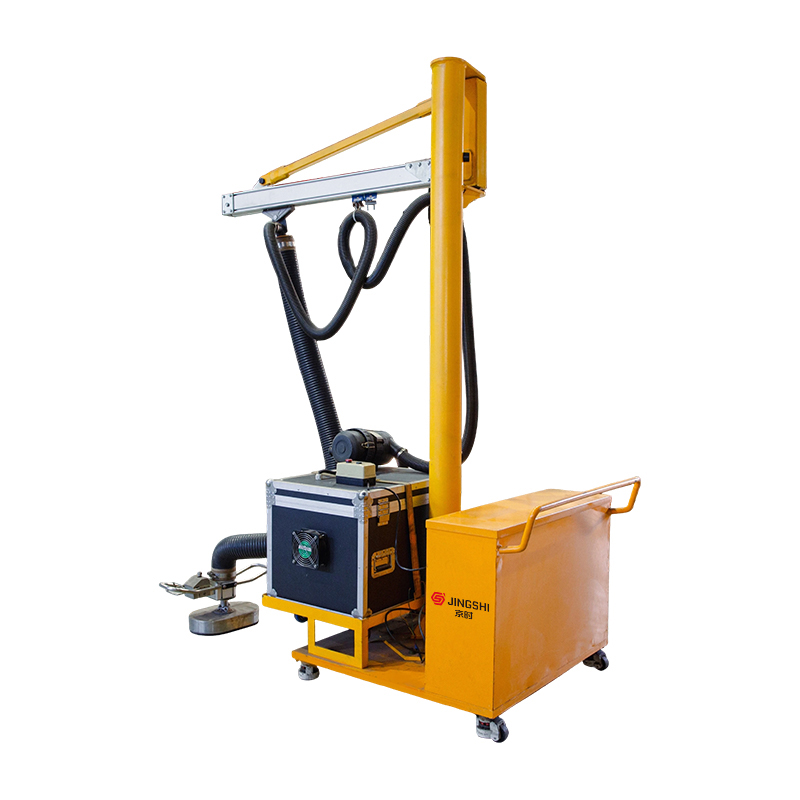 Mobil sugekoppløftemaskin Å flytte tung last mellom flere arbeidsstasjoner bør ikke bety å flytte hele maskinoppsettet hver gang. JINGSHI mobil sugekoppløftemaskin er bygget på... Se produkt →
Valgspørsmålet er enkelt: hva som løftes, hvor ofte og hvor mye overflateskader er uakseptabelt. Svar på de tre og utstyrstypen velger vanligvis seg selv.
Velg riktig automatiseringsnivå for butikken din
Automatisering er sjelden en alt-eller-ingenting-avgjørelse. De fleste vellykkede prosjekter starter med én flaskehals og vokser derfra, noe som holder kapitalrisikoen lav og lar teamet lære i en håndterbar skala.
- Kartlegg prosessen og finn den sanne begrensningen. Det er ofte ikke maskinen alle klager på, men trinnet rett før eller etter.
- Kvantifiser den nåværende kostnaden for problemet i skrot, omarbeid, overtid og langsom gjennomstrømning, slik at investeringssaken hviler på tall i stedet for visninger.
- Sjekk materialet, ikke bare maskinen. Tykkelsesområde, flytegrense, kveilvekt og flathetsspesifikasjonen avgjør om en gitt utjevner eller mater er egnet.
- Planlegg grensesnittet mellom maskiner tidlig. Matehøyde, linjehastighet og signalhåndtrykk forårsaker flere igangsettingsforsinkelser enn mekanisk installasjon.
- Bekreft støtte før du signerer. Tilgjengelighet av reservedeler, ekstern feilsøking og operatøropplæring avgjør hvor mye av den lovede ytelsen du holder i år tre.
Hva kan du forvente etter at linjen går live
Hver maskin vi sender testes før den forlater fabrikken, inkludert flathetskontroller, lasttesting under produksjonsforhold og støyevaluering. Den rutinen eksisterer fordi en nivellering som fungerer godt på et tomt verksted og oppfører seg annerledes under full belastning, ikke er klar til å leveres til en kunde.
Igangkjøring er også der vaner dannes. Operatører må forstå hva kontrollsystemet korrigerer, ikke bare hvilke knapper de skal trykke på, fordi en godt utformet linje fortsatt er avhengig av at folk legger merke til når noe endres. Oppskriftshåndtering, rutinemessig vedlikehold og å vite hvilke reservedeler som skal oppbevares på hyllen er det som holder ytelsen stabil lenge etter at installasjonsteamet har reist hjem.
Bygningsautomatisering rundt stall, flatt ark
Automatisering i metallbearbeiding fungerer best når den er bygget på utstyr som allerede er presist. Kontrollsystemer kan koordinere maskiner, men de kan ikke korrigere et ark som aldri ble ordentlig nivellert. Den troen former alt vi designer, fra individ hydrauliske presisjonsnivelleringsmaskiner å fullføre spolebehandlingslinjer og løfteutstyret som omgir dem.
Hvis du planlegger en ny linje eller prøver å fikse en som aldri har nådd målet, er ingeniørene våre glade for å se på materialet ditt, toleransene dine og bestillingsmiksen din, og deretter fortelle deg ærlig hvor mye automatisering prosessen din kan absorbere i dag.