JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
Gå inn på et hvilket som helst gulv for behandling av spolen, og du kan fortelle mye om operasjonen ved hva som skjer etter at spolen er losset. En multi-cut blanking linje er en av de eiendelene som stille endrer rytmen til hele anlegget. I stedet for en strimmel som mater en skjær, tar linjen en masterspole, kutter den i flere smalere strimler, jevner disse strimlene og kutter dem i lengde, ofte stable de ferdige emnene i en sammenhengende omgang. For produsenter som kjøper spoler i tonn og sender deler stykkevis, er den forskjellen praktisk, ikke akademisk.
Hvis du sammenligner utstyrsalternativer eller prøver å avgjøre om en multi-cut-linje hører hjemme i din neste utvidelse, handler de nyttige spørsmålene ikke bare om hastighet. De handler om breddeområde, flathet, overgang, skrap, og hvordan linjen passer til materialet og personene som skal kjøre den.
Hva er en Multi-Cut Blanking Line?
En multi-cut blanking-linje, noen ganger kalt en multi-blanking-linje, kombinerer to operasjoner som ofte er separate: skjæring i bredden og skjæring til lengde. Hovedspolen monteres på en utruller, tres gjennom et spaltehode, trekkes gjennom en niveller, og mates til en skjær eller lignende avskjæring. Fordi spaltehodet deler spolen i flere strimler, kan linjen produsere flere emner over spolens bredde i samme slag. Det er "multi"-delen, og det er der mye av gjennomstrømsfordelen kommer fra.
Det er ikke bare en klippelinje med ekstra kniver. Linjen må håndtere strimmelspenning, breddetoleranse, grader, skrapfjerning og stablekvalitet over hver strimmel samtidig. En smal stripe på ytterkanten oppfører seg annerledes enn en bred stripe i midten. God linjedesign står for dette fra den første klemrullen til stableren, og kontrollsystemet må holde hele stripesettet i bevegelse som en koordinert prosess.
En typisk linje inkluderer en avruller, skreller og hold-down, klemruller, spaltehode, skrapvinder eller hakker, nivellerer, sløyfegrop, servomating, skjær, utløpstransportør og stablemaskin. Det nøyaktige arrangementet varierer etter materiale, bredde, tykkelse og finishkvaliteten kunden trenger.
Hvordan linjen fungerer, trinn for trinn
- Lading og avvikling av spole. Hovedspolen lastes, åpnes og mates inn i ledningen. Uncoileren må holde jevn spenning når spolens diameter endres.
- Skjæring til bredden. Roterende kniver kutter hele spolebredden til de nødvendige strimmelbreddene. Knivklaring og overlapping er satt for materialtykkelse og karakter.
- Skrothåndtering. Kantklipp og eventuelt avvist smalt skrot vikles, kuttes eller transporteres bort slik at de ikke forstyrrer stripebanen.
- Utjevning. Strimlene passerer gjennom en presisjonsutjevner som fjerner spolesett, armbrøst og kantbølge før skjæring. Flathet her påvirker kuttelengde, stabelkvalitet og nedstrøms forming.
- Løkke og mate. En sløyfe eller akkumulator isolerer den kontinuerlige slisseprosessen fra skjærens start-stopp-virkning. Servomatingen måler hver lengde nøyaktig.
- Kutt til lengde. En skjær eller lignende avskjæring produserer emnelengden. Kuttet må være firkantet, gradkontrollert og repeterbart på tvers av alle strimler.
- Stabling. Ferdige emner transporteres og stables på en måte som beskytter overflater, holder tellingen nøyaktig og gjør stabelen enkel å fjerne.
- Kontroll og omstilling. Oppskriftsinnstillinger, knivoppsett, matelengde og stablejusteringer bestemmer hvor raskt linjen beveger seg fra en jobb til den neste.
Multi-Blanking vs. Standard snitt-til-lengde
De to linjetypene overlapper hverandre, men de løser ulike produksjonsproblemer. En standard kuttet-til-lengde-linje er ofte det enklere svaret når jobben er én bredde om gangen og omstillingshastigheten betyr mer enn ytelsen per spole. En multi-cut line fortjener sin plass når den samme spolen kan gi flere salgbare bredder eller når blankvolumet er høyt nok til å rettferdiggjøre det ekstra spalteoppsettet.
| Hensyn | Standard Cut-to-Length | Multi-Cut Blanking Line |
|---|---|---|
| Primær input | En master coil bredde | Én mastercoil spaltet i flere strimler |
| Utgang per syklus | En stripe, en kuttet lengde | Flere strimler og flere emner over hele bredden |
| Breddeendringer | Vanligvis en ny spole eller kantkledning | Spalteoppsett og knivskift |
| Verktøyfokus | Utjevner, mate og skjær | Skjærehode, nivellering, fôring, skjær og stabler |
| Best passform | Enkle kjøringer med én bredde og hyppige endringer | Høyvolumemner og flere bredder fra én spole |
| Bytte oppmerksomhet | Lavere oppsettskompleksitet | Mer oppsettdisiplin, men høyere effekt per spole |
Det riktige valget kommer vanligvis ned til ordreboken. Hvis de fleste jobber er én bredde og korte løp, kan en konvensjonell linje holde anlegget mer fleksibelt. Hvis det samme materialet kan deles i flere ferdige bredder eller mate flere nedstrømsceller, kan multi-cut-tilnærmingen redusere håndteringen og øke coil-utnyttelsen.
Hvor Multi-Cut Blanking lønner seg
Multi-cut blanking er mest nyttig når det ferdige emnet er rektangulært eller når en nedstrøms presse eller laser trimmer den endelige formen. Det handler mindre om å produsere komplekse konturer og mer om å gjøre spolen om til flate, nøyaktige, stablede emner i hastighet. Det passer til et bredt spekter av metallbearbeidingsoperasjoner, inkludert bil- og motorsykkeldeler , heis og arkitektoniske komponenter, elektriske skap, landbruksmaskiner, sagblad og presisjonsstempling.
I mange av disse anleggene mater blankingslinjen en presse, en lasercelle eller en formingsoperasjon, så flathet og konsistent stabelhøyde betyr like mye som råhastighet. Et emne som er litt langt, men flatt, kan fortsatt løpe bra. Et emne som har riktig lengde, men som bærer kantbølge eller armbrøst, kan forårsake feilmating, dårlig tilpasning og ekstra omarbeid nedstrøms. Det er derfor utjevning fortjener like mye oppmerksomhet som spaltehodet.
Hva du skal se etter når du spesifiserer en linje
Linjestørrelsen starter med spolen, ikke brosjyren. Før du sammenligner hastigheter, definer materialområdet du faktisk har tenkt å kjøre og kvalitetsstandarden det ferdige emnet må oppfylle. En linje som er overdimensjonert for arbeidet kan være like frustrerende som en som er for liten.
- Spolebredde, tykkelse og flytestyrke. Sjekk hele området, ikke bare midtpunktet. Tyngre eller sterkere materiale påvirker knivbelastningen, nivelleringskraften og skjærkapasiteten.
- Antall kutt og stripebredder. Bekreft at spaltehodet kan håndtere den smaleste stripen du planlegger å produsere, og at skrapfjerningen er dimensjonert for trimvolumet.
- Utjevningsevne. Utjevneren bør tilpasses strimmelbredde, tykkelse og flathetsstandard. Flere ruller og presis justering hjelper med tynt materiale og arbeid av høy overflatekvalitet.
- Skjærtype og kuttkvalitet. Bestem om en rett skjær, flygende skjær eller en annen avskjæringsmetode passer til kravene til grader og retthet.
- Stabling og overflatebeskyttelse. En rask linje som markerer toppflaten eller produserer ujevne stabler, er egentlig ikke produktiv.
- Bytte og knivoppsett. Spør hvor lang tid en breddeendring tar, hvilke verktøy som kreves, og om innstillinger kan lagres som oppskrifter.
- Kontroller og sikkerhet. Gjenging, knivtilgang, skjerming og operatørsikt bør vurderes tidlig, ikke etter installasjon.
Kvalitetssjekker som betyr noe på gulvet
På en multi-cut linje er kvalitet en kjede. En svak lenke dukker opp ved stableren. En praktisk inspeksjonsrutine dekker vanligvis stripebredde, gradhøyde, planhet, kuttelengde, firkantethet og overflatetilstand. Kontroller de første par blankene etter oppsett, og prøv deretter med et definert intervall mens spolen renner ned.
- Breddetoleranse. Mål flere strimler over spolen, ikke bare midtstripen.
- Grad og kantkvalitet. Se på både spaltekanter og kuttekanter. Sløve kniver eller feil klaring viser seg raskt.
- Flathet. Se etter spolesett, armbrøst, kantbølge og senterspenne etter nivellering og igjen etter kutting.
- Kuttlengde og firkantethet. En konsistent lengde er bare nyttig hvis kuttet er firkantet og stabelen er sann.
- Overflatetilstand. Se etter rullemerker, riper og håndteringsskader, spesielt på synlige eller malte deler.
- Stabelkvalitet. Telling, justering og interleaving påvirker hvordan blankene oppfører seg ved neste operasjon.
Integrasjon med utjevnings- og nedstrømsoperasjoner
Utjevning er ikke en sidebemerkning på en blankinglinje med flere kutt. Hvis stripene fører spolesett eller kantbølge inn i skjæret, kan kuttelengden være riktig mens emnet fortsatt svikter nedstrøms. Utjevneren bør være dimensjonert for hele stripebredden og det tynneste til tykkeste området du planlegger å kjøre, med nok rullestøtte og justering for å håndtere materialene du faktisk kjøper.
For en konvensjonell decoiler-rettere-mater-layout er vår høypresisjons CTL-linje en nyttig referanse når jobben krever nøyaktig mating og kuttet-til-lengde-utgang i stedet for multi-strip-spalting.
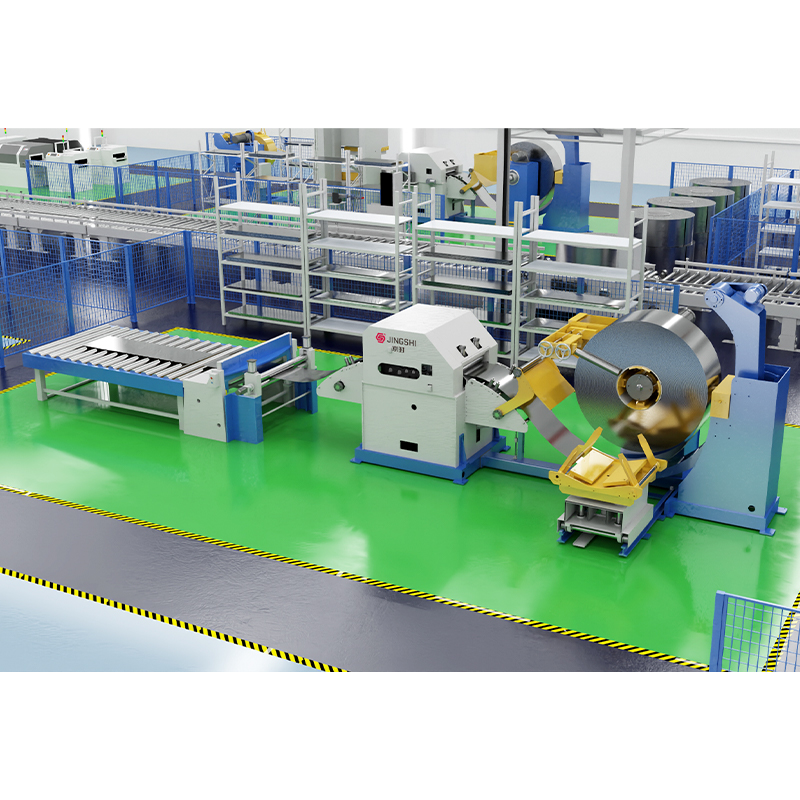 Høypresisjons decoiler Rettetangmater Cut-to-Length Line For konvensjonelle spolematede oppsett som krever nøyaktig mating og skjæring, kombinerer denne integrerte linjen avvikling, nivellering, servomating og utgang i kutt-til-lengde. Se produkt →
Når blankingslinjen mater en lasercelle i stedet for en mekanisk skjærkraft, endres prosessvinduet. Kantkvalitet, flathet og arkplassering blir enda viktigere fordi det ikke er noe pressverktøy som absorberer små variasjoner. Hvis du fortsatt veier skjærbasert blanking mot laserskjæring, denne veiledningen til spolematet laserblanking går gjennom prosessen og avveininger.
For spolematet laserblanking viser vår avspolings-, nivellerings- og laserblankinglinje hvordan utjevning og skjæring kan integreres uten mekanisk skjær.
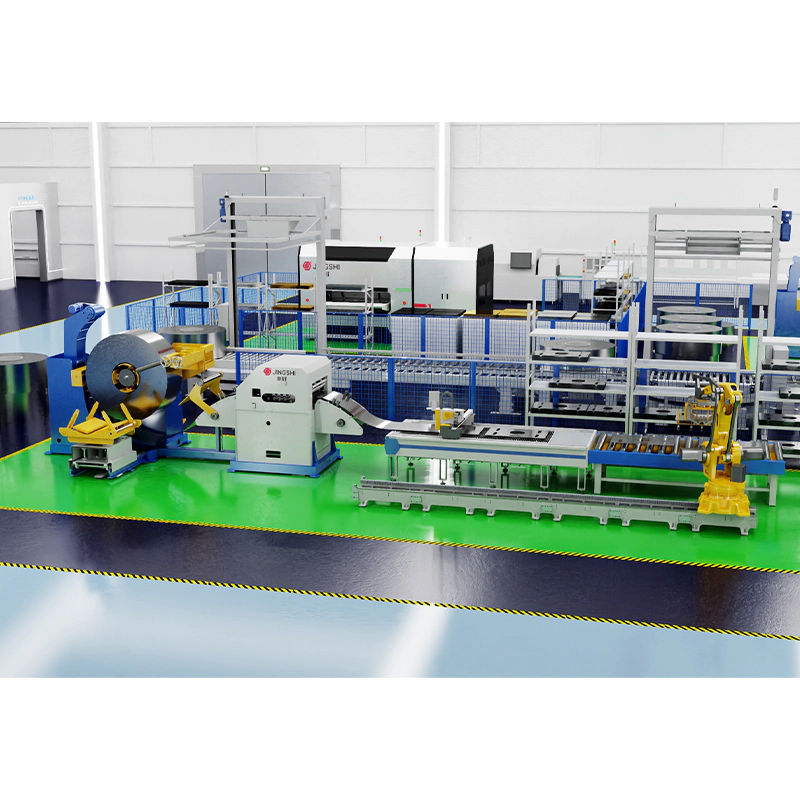 Avspolings-, utjevnings- og laserblankingslinje For spolematet laserblanking uten mekanisk skjæring, integrerer denne linjen avspoling, nivellering, servomating, laserskjæring og automatisk stabling for fleksibel emneproduksjon. Se produkt →
Hvis neste trinn er stempling, må linjen levere konsistent strimmelposisjon og matelengde til pressen. En høyhastighets decoiler-rettere-mater stanselinje med et 3-i-1 servomatingssystem er én måte å koble til spolehåndtering, nivellering og pressmating i en kompakt layout.
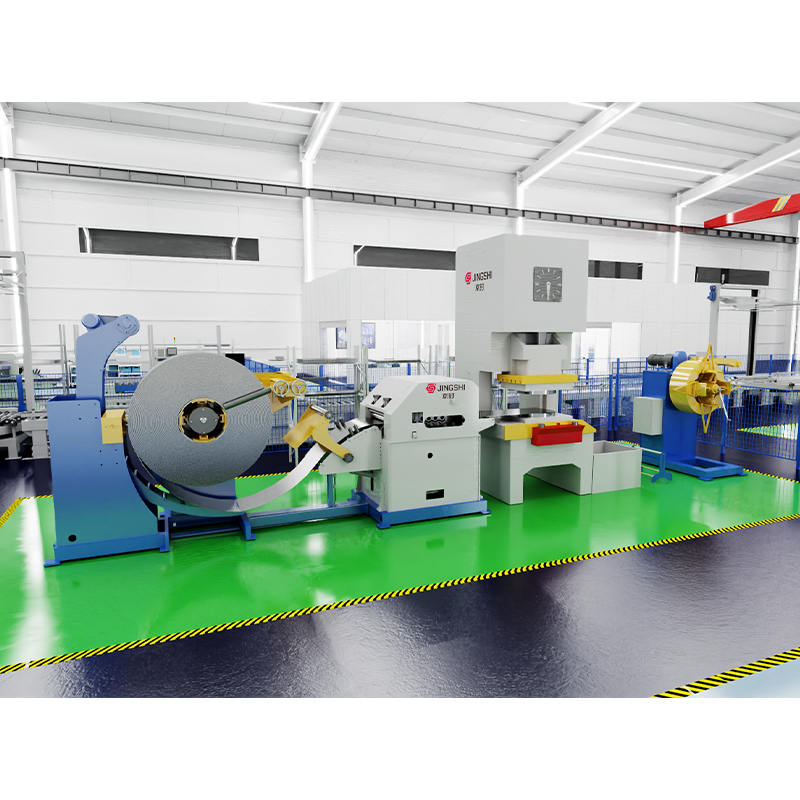 Høyhastighets 3-i-1 decoiler Rettetener Mater stanselinje For å koble til spolehåndtering, nivellering og pressmating i et kompakt stemplingsoppsett, støtter denne 3-i-1 servolinjen kontinuerlig stansing med nøyaktig matelengde. Se produkt →
Et praktisk ord om layout og støtte
En multi-cut blanking linje er et system, ikke en liste over maskiner. De beste resultatene kommer når spiral-, slisse-, nivellerings-, matings-, kutte- og stablingstrinn er utformet som én prosess og når operatørene har plass til å tre, inspisere, bytte kniver og fjerne skrap på en sikker måte. Det er der erfaring på gulvet betyr like mye som utstyrsspesifikasjonen.
Hvis du planlegger en ny linje eller erstatter en eldre prosess for klipp i lengde, start med materialutvalget, emnestørrelsene og nedstrømsoperasjonen. Dimensjoner deretter linjen rundt den virkeligheten. En veltilpasset blankinglinje med flere kutt kan gjøre en spole om til ferdige emner med færre håndteringstrinn og mer jevn flathet, men bare når breddeområdet, utjevningskvaliteten og bytterutinen er riktig for arbeidet.