JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
Stålhåndtering blir noen ganger behandlet som et enkelt transportproblem: legg en plate på en kran, flytt en spole med en gaffeltruck, mat en maskin. Alle som har brukt tid på et fabrikasjonsgulv vet bedre. En bunt med tynne ark kan bøye seg under sin egen vekt, en tung plate kan svinge hvis tyngdepunktet er feillest, og en spole kan teleskopere eller åpne seg hvis utbetalingen haster. Håndteringsbeslutninger dukker også opp senere som riper, bøying, vridning og inkonsekvent flathet.
God stålhåndtering forbinder tre ting: lasten, utstyret og prosesstrinnet som kommer etterpå. Det handler mindre om å kjøpe den største løfteren og mer om å tilpasse metoden til materialet, rekkevidden, overflaten og rytmen til linjen.
Kartlegg materialflyten før du velger utstyr
Før du sammenligner kraner eller vakuumløftere, gå ruten en plate eller spole tar gjennom bygningen. Hvor kommer den? Hvordan oppbevares det? Er det kuttet, utjevnet, stanset eller formet før neste trekk? Hver overføring gir en sjanse for skade og et punkt der operatører må nå, løfte, snu eller plassere en last for hånd.
Et enkelt materialflytkart avslører ofte at det vanskeligste håndteringstrinnet ikke er det tyngste. Det kan være et tynt ark som bøyer seg under sugeløft, en stabel med oljete emner som glir, eller en spole som må plasseres nøyaktig på en decoiler-dor. Tabellen nedenfor er et praktisk utgangspunkt for å matche håndteringsmetoder til materialform.
| Materialform | Typisk håndteringsrisiko | Hva skal verifiseres |
|---|---|---|
| Tynt ark | Bøyning, overflateriper, sugstap | Paddekning, arkstivhet, kantstøtte |
| Tung tallerken | Tapt last, klempunkter, overbelastning av kran | Vekt, tyngdepunkt, løftepunkter, nominell kapasitet |
| Spole | Kantskader, spoleåpning, usikker utbetaling | Spole ID and OD, weight, mandrel capacity, floor space |
| Klipp emner | Stabelustabilitet, olje, skarpe kanter | Stabelhøyde, grepsmetode, personlig verneutstyr |
Poenget er ikke å lage papirarbeid for hver bevegelse. Det er for å identifisere hvor en generell gaffeltruck eller traverskran er akseptabel og hvor en dedikert løfter, manipulator eller nivelleringstrinn vil gjøre jobben tryggere og mer repeterbar.
Sikker løfting begynner med lasten, ikke løfteren
Hvert løfteutstyr har grenser, og disse grensene endres med formen og tilstanden til lasten. En vakuumløfter som fungerer godt på rent, flatt, kaldvalset ark kan slite på oljeaktig, rusten eller porøs plate. Et slyngearrangement som er stabilt for et symmetrisk emne kan være usikkert for en off-center sveising. Det første spørsmålet er alltid: hva er det som løftes, og hvordan balanseres det?
Vekt, balanse og feste
Bekreft lastevekten i stedet for å estimere den fra en tegning. Sjekk tyngdepunktet, spesielt for asymmetriske plater og bunter. Bruk klassifiserte løftepunkter, spredebjelker der det er nødvendig, og fester som er egnet for underlaget. Et kranlastdiagram er ikke et forslag; det er grensen mellom en kontrollert løft og en last som faller ned. For spoler må doren eller løftemetoden støtte spolen uten å knuse kanter eller la omslaget løsne.
Tilpass grepet til overflaten
Vakuumløftere er verdifulle for plater, plater og glass fordi de etterlater toppoverflaten klar og reduserer manuell belastning. Men sugekopper trenger nok kontaktflate, en ren tetningsflate og en vakuumreserve eller sikkerhetsfeste i tilfelle strømbrudd. Operatører bør teste grepet før hvert løft og vite hva de skal gjøre hvis lasten begynner å skli. Der vakuum er uegnet, kan mekaniske klemmer, løftebjelker eller et godt planlagt kranløft være det bedre valget.
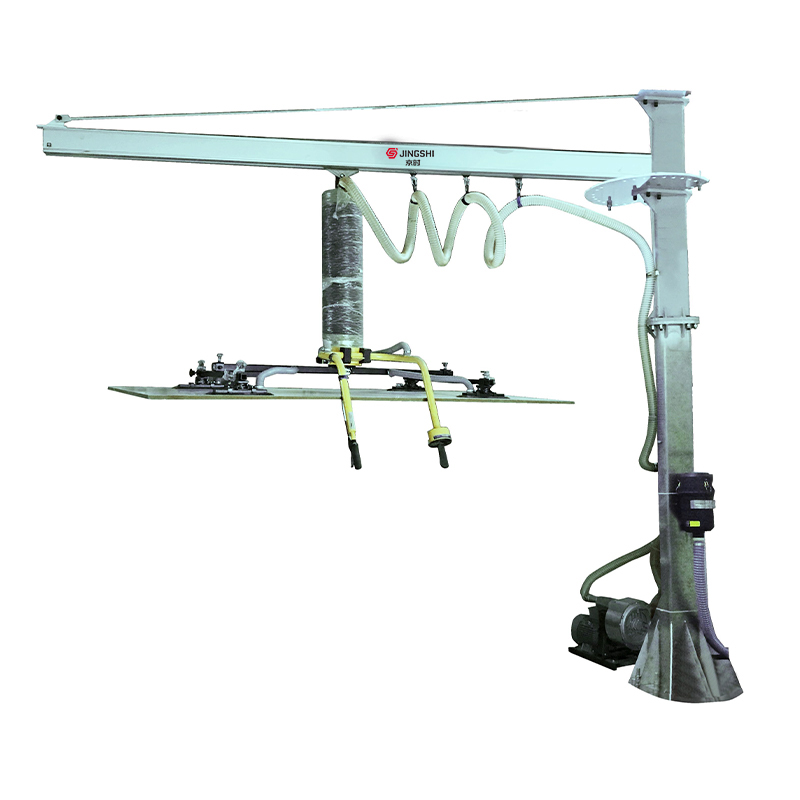
 Mobil sugekopp vakuumløftemaskin for gjentatt håndtering Vakuumløfter på hjul med 360° roterende bom og modulært sugehode støtter én persons overføring av kartonger, poser, fat, metallplater og glass. Se produkt →
For gjentatt håndtering på en maskin eller monteringsstasjon kan en mobil vakuumløfter eller en svingkran redusere rekkevidde, vridning og manuell bæring. Utstyret skal følge operatørens naturlige bevegelser, ikke tvinge operatøren til å omgå utstyret.
Flathetskontroll hører hjemme i håndteringsplanen
Stål slutter ikke å endre seg når det forlater spolen eller stativet. Interne påkjenninger fra rulling, avkjøling og tidligere behandling kan frigjøres når en del kuttes, stanses eller laserkuttes. Et ark som ser flatt ut på en pall kan bøye seg etter kutting, og forårsake inkonsekvente hull ved pressen, dårlig montering eller ekstra omarbeiding. Derfor er utjevning ofte et håndteringsproblem like mye som et kvalitetsproblem.
En presisjonsutjevner reduserer bue, vridning og kantbølger ved å bøye materialet gjennom kontrollerte ruller. Det gjør nedstrømsmating mer forutsigbart og reduserer tiden operatørene bruker på å rette ut eller avvise deler. Valget bør være basert på materialkvalitet, tykkelsesområde, bredde, flytestyrke, nødvendig flathet og linjehastigheten prosessen kan støtte. Hvis flathetstoleranse ikke er definert, definer den før du sammenligner maskiner; ellers er hvert sitat basert på en annen antagelse.
For lag som trenger en delt referanse, denne veiledningen til flathetstoleranse for platemetall er et nyttig utgangspunkt for samtalen mellom produksjon, kvalitet og utstyrsleverandører.
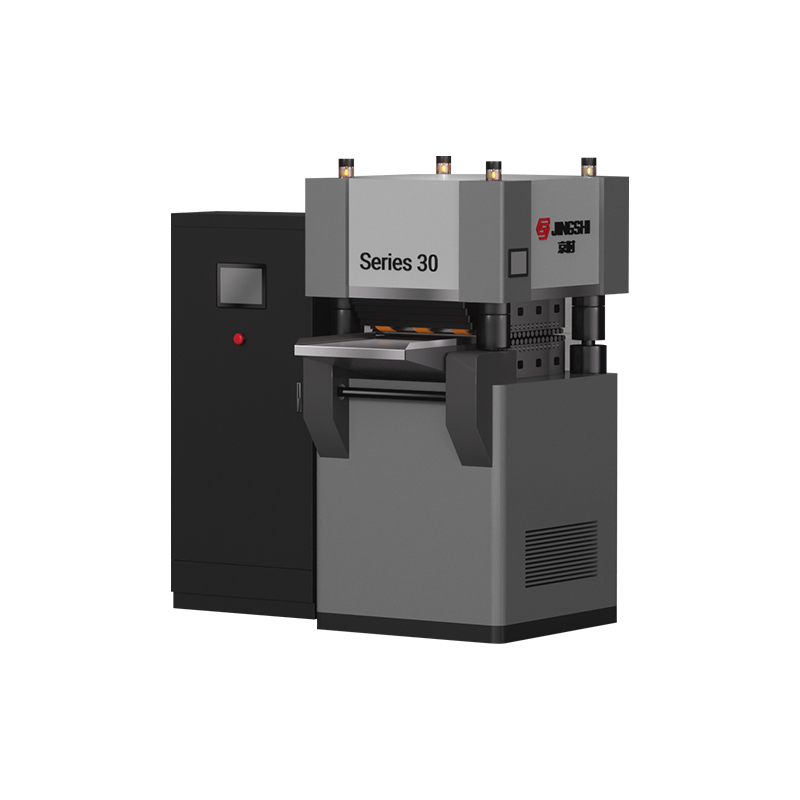
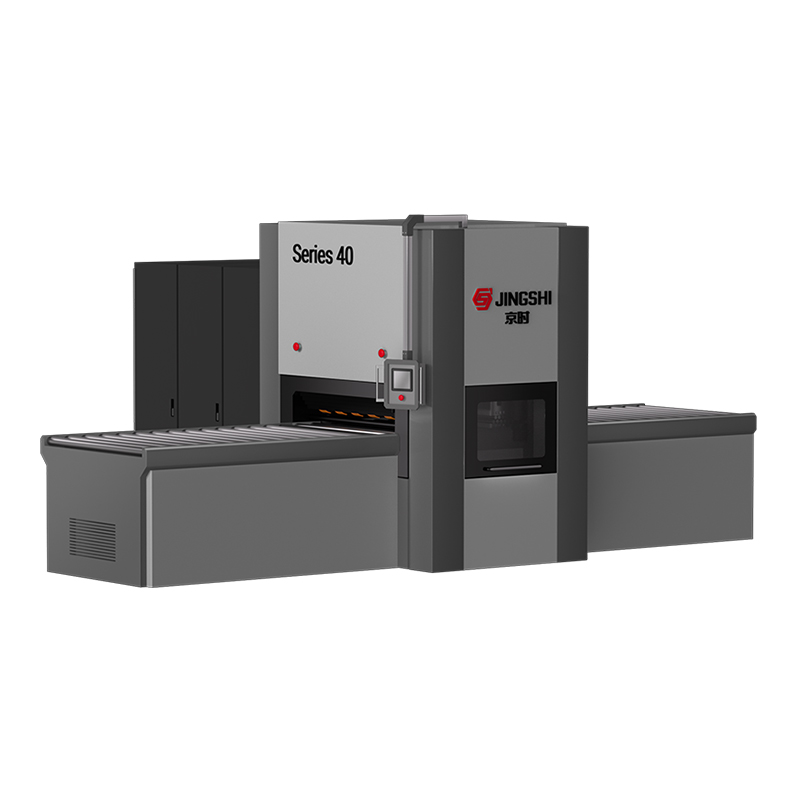
 Fire-kolonne hydraulisk presisjonsnivelleringsmaskin for metallplater Håndterer 0,8–5,0 mm ark med ±0,01–0,05 mm nøyaktighet, 23 valser og HMI-oppskrifter; vurder passform med linjelasting, mating og nedstrøms strømning. Se produkt →
Vår erfaring er at de mest stabile resultatene kommer når nivelleren er spesifisert som en del av hele flyten: hvordan arket er lastet, hvordan det mates, hvordan det måles og hvordan det beveger seg til neste stasjon. En maskin som yter godt i en isolert test, men som ikke passer linjerytmen, vil snart bli en flaskehals.
Spolehåndtering: tenk fra decoiler til første kutt
En spole er ikke bare en tung pakke. Den lagrer energi, og den energien må kontrolleres under lasting, gjenging og utbetaling. Decoileren, rettetangen, materen, løkken og skjære- eller stansestasjonen danner et system. Hvis ett element er underdimensjonert eller dårlig synkronisert, kan linjen markere overflaten, miste registreringen eller skape slakk som setter operatører i fare.
Linjesynkronisering betyr mer enn overskriftshastighet
En spolelinje som går raskere enn pressen eller laseren kan skape stopp-start mating og inkonsekvent delkvalitet. En linje som er for langsom kan tvinge fram unødvendig manuell håndtering mellom operasjoner. Det praktiske målet er jevn, kontinuerlig flyt i det tempoet nedstrømsprosessen kan akseptere. Det betyr å kontrollere spolens vekt og ytterdiameter, dorkapasitet, diameter på retterullen, matingsnøyaktighet, sløyfekontroll og plassen som trengs for vedlikeholdstilgang.
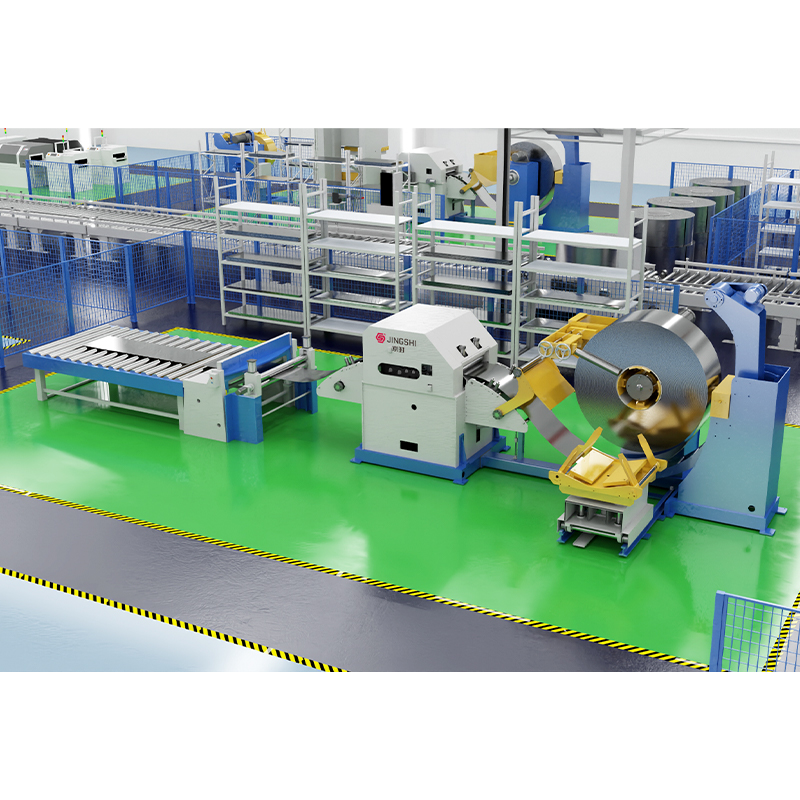 Høypresisjon Decoiler Rettetangmater og kutt-til-lengde linje Integrerer avvikling, nivellering, servomating og skjæring for aluminium og rustfri spole; sjekk spolevekt, matenøyaktighet, sløyfekontroll og trykklinjerytme. Se produkt →
For bil- og presisjonsstempling må coil-håndtering ofte støtte tette toleranser og høy repeterbarhet. Søknadskravene kan være ganske forskjellige fra en generell fabrikasjonsbutikk, så det hjelper å vurdere applikasjon for deler til biler og motorsykler krav tidlig, før linjeoppsettet er fikset.
Løfteutstyr rundt linjen
Ingen enkelt løfteinnretning dekker enhver stålhåndteringsoppgave. Overheadkraner er effektive for lange reiser og tung last. Jibbkraner gir rask dekning i en arbeidscelle. Foldearmskraner kan nå inn i områder der en standard jib er vanskelig. Elektriske manipulatorer hjelper en operatør med å plassere en del uten å ta hele vekten. Vakuumløftere håndterer ark, tallerkener og andre ikke-porøse overflater når kopparrangementet passer til belastningen.
Velg etter rekkevidde, gulvplass og frekvens
- Bruk en frittstående jib- eller foldearmskran når arbeidsområdet trenger lokal dekning uten å oppta en permanent kranbane.
- Bruk en veggmontert jib hvor gulvplassen er trang og rekkevidden kan støttes av bygningskonstruksjonen.
- Bruk en manipulator for repeterende posisjonerings-, dreie- eller monteringsoppgaver der operatøren må lede delen for hånd.
- Bruk en vakuumløfter når underlaget er egnet og prioriteringen er å holde toppen av arket fri og unngå merking.
Layout er en del av utvalget. En løfter som blokkerer en gang, tvinger operatører til å gå bakover, eller ikke kan nå lagerstativet, vil bli forbigått under produksjonspress. Merk opp- og nedsettingssonene, hold kjørebanen fri, og sørg for at kontrollhåndtaket er tilgjengelig fra naturlig stående stilling.
Daglige vaner som beskytter mennesker og materiale
Utstyr alene gjør ikke stålhåndtering trygg. Det gjør rutinene rundt utstyret. En kort sjekk før skift og en tydelig løfteplan forhindrer mange av problemene som fører til skader eller skadet materiale.
- Inspiser stropper, kroker, kjeder, sugekopper, slanger og kontrollanheng før første løft.
- Bekreft lastens vekt og balanse, spesielt når en plate eller spole har blitt kuttet eller buntet sammen.
- Test vakuumgrepet og kontroller at vakuummåleren holder stødig før du flytter lasten.
- Hold hender, føtter og løse klær unna klempunkter og reiseveier.
- Bruk kantbeskyttelse og riktig stabling slik at lagret materiale ikke forskyver seg eller faller.
- Stopp og rapporter uvanlig støy, drift, slakk eller skade på overflaten i stedet for å jobbe rundt det.
Trening bør inkludere hva du ikke skal løfte, samt hvordan du skal løfte. Operatører trenger fullmakt til å sette en jobb på pause når lasten ser ustabil ut eller vedlegget ikke er egnet. Den kulturen er mer verdifull enn noe enkelt utstyr.
Velge en stålhåndteringspartner
Den beste leverandørsamtalen starter med materialet og prosessen, ikke en katalogside. Ta med tykkelsesområdet, spolestørrelsen, delstørrelsen, planhetskravet, linjehastigheten og tilgjengelig gulvplass. Spør hvordan løftemetoden vil bli integrert med nivellerings- eller spolelinjen, hvordan operatører vil bli opplært, og hvilke reservedeler og servicestøtte som er tilgjengelig etter igangkjøring.
En praktisk partner vil be om å se ruten stålet tar og vil peke ut hvor en enklere metode kan være nok. Det er tilnærmingen vi foretrekker: løs håndteringsproblemet der det faktisk oppstår, enten det er et løfteutstyr, en nivellering eller en koordinert spolelinje. Når lasten, maskinen og menneskene vurderes sammen, blir stålhåndtering mer enn bevegelse. Det blir en kontrollert, repeterbar del av produksjonen.